匯出前先做列印檢查
Mold 會檢查每個物件是否有破洞、非流形邊、翻轉面、內外顛倒的殼、自我相交,以及薄於你設定最小值的壁,並以熱度圖顯示壁厚,一鍵封閉破洞或重新網格化成水密。
3D 列印用雕刻
能列印的模型有算圖從不需要的條件:一個封閉的水密表面、沒有縫隙,也沒有薄到撐不過列印的部分。用壓感筆刷雕出形體、設定真實尺寸,執行能找出並修正問題的列印檢查,要用樹脂列印就掏空,最後匯出切片軟體需要的 STL 或 3MF——全都在瀏覽器分頁中。
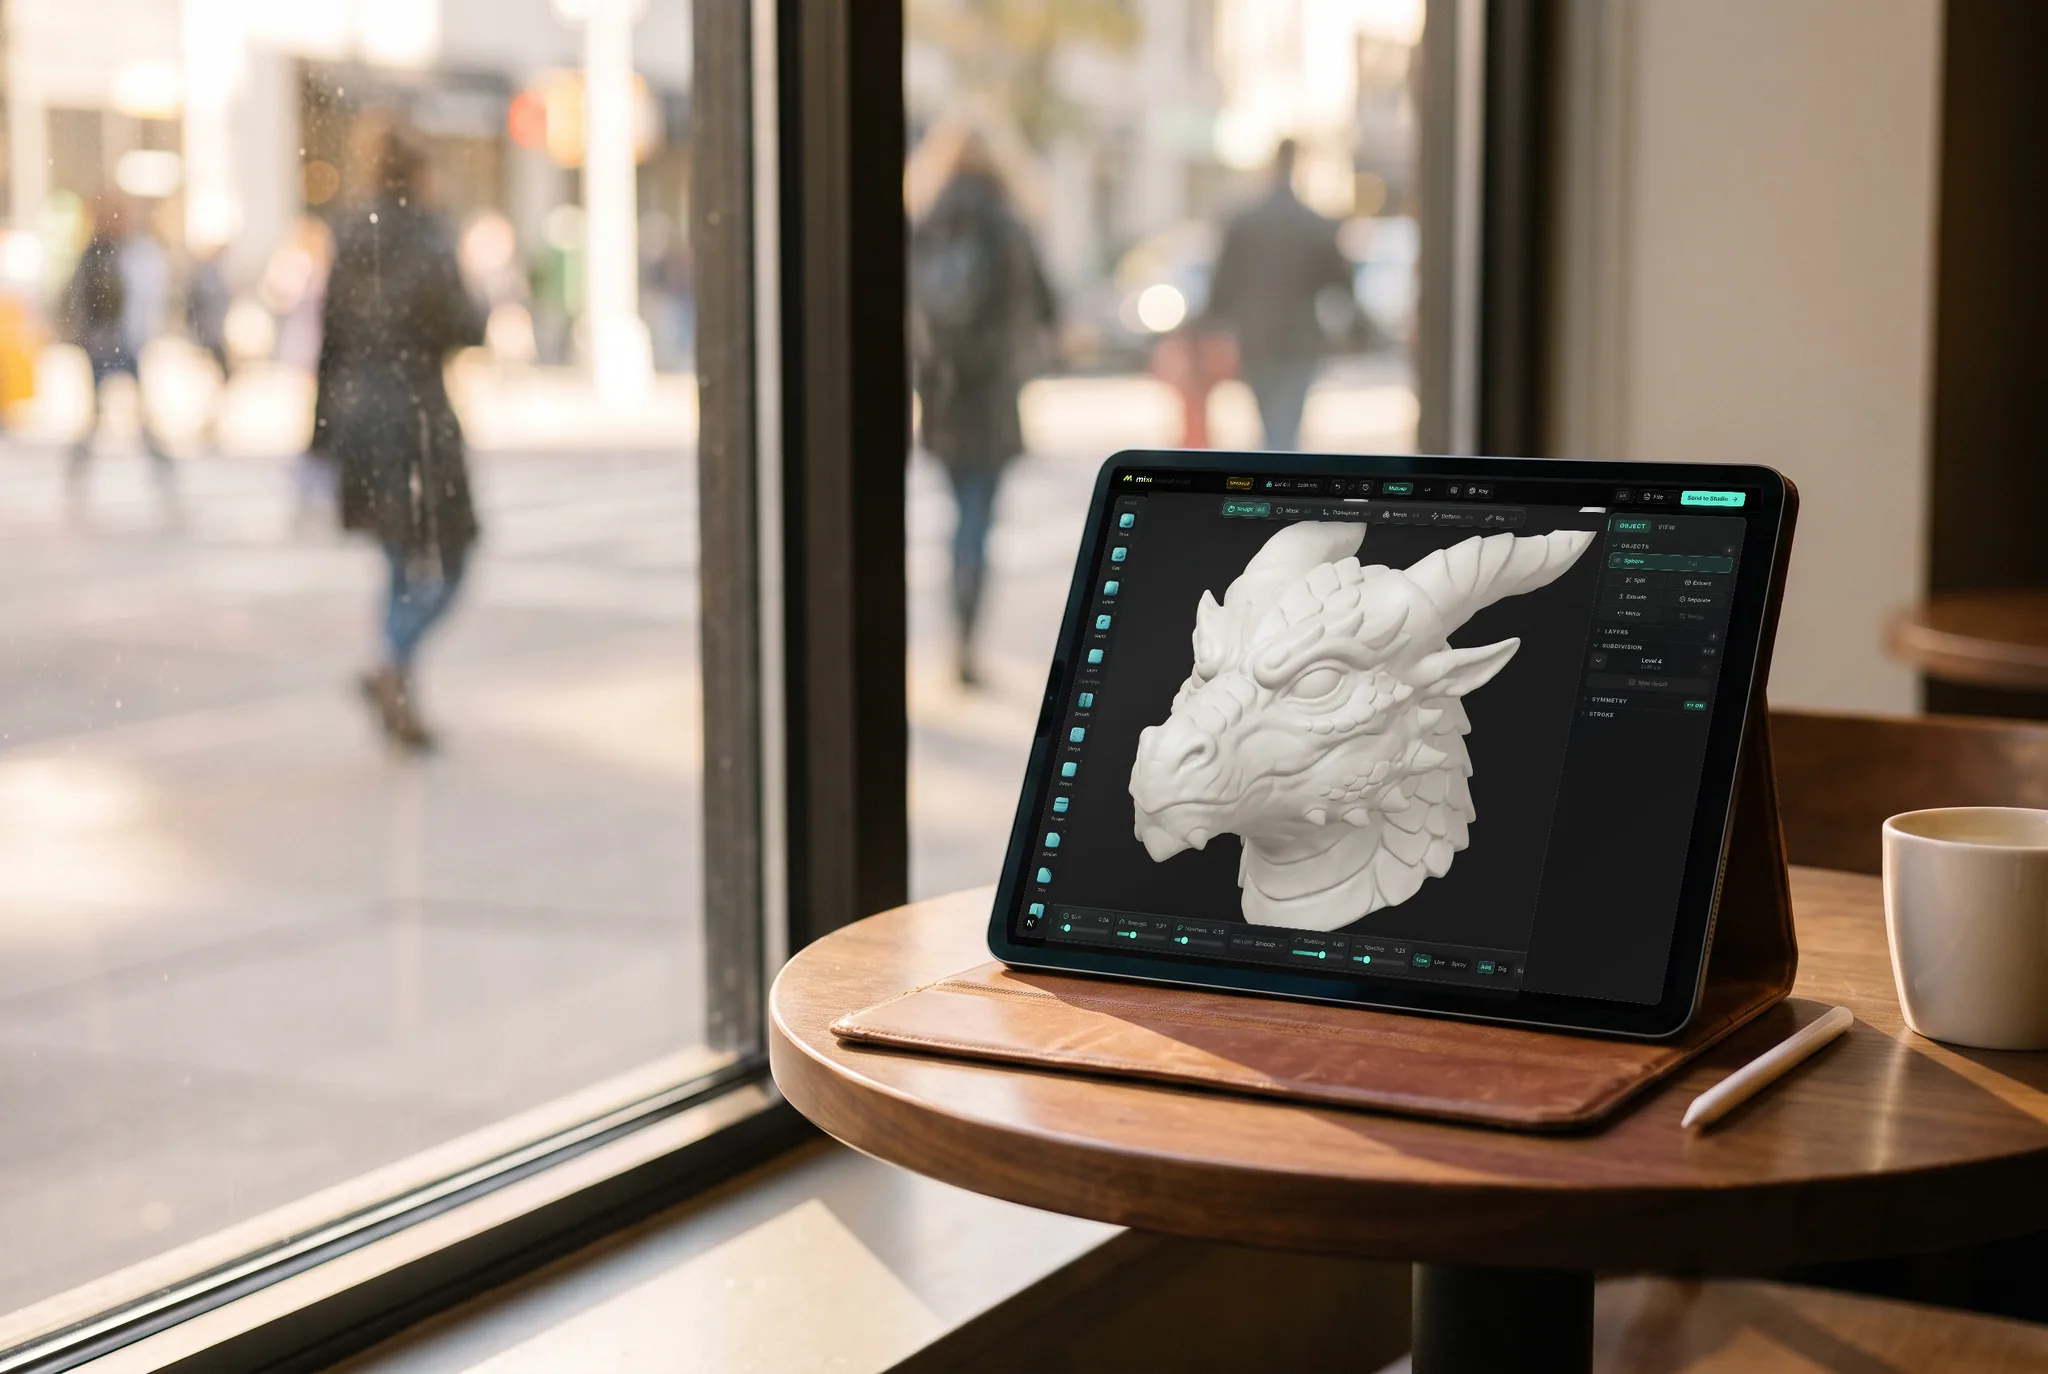
Mold 會檢查每個物件是否有破洞、非流形邊、翻轉面、內外顛倒的殼、自我相交,以及薄於你設定最小值的壁,並以熱度圖顯示壁厚,一鍵封閉破洞或重新網格化成水密。
微型人偶、半身像、生物、地形與裝飾品,正是 CAD 最不擅長的對象。用黏土、折痕、捏合與修整筆刷憑眼睛推、拉、雕出形體,不必與參數式建模工具搏鬥。
設定壁厚、加入一到兩個排料孔,再把所選物件掏空。Mold 會回報因此節省的體積——讓實心的樹脂半身像不必再耗費一整座實心半身像的樹脂。
以公釐、公分或英吋為模型設定真實尺寸,再以公釐、Z 軸向上匯出 STL 或 3MF,符合切片軟體的預期。若模型要先送去其他地方,OBJ 與 GLB 會保留各物件的獨立與命名。
為什麼選擇 Mixos
有三件事,事先知道很容易做到,事後補救卻很痛苦。第一,網格必須水密——一個封閉的表面,沒有破洞、沒有縫隙,也沒有穿過自己的面。切片軟體的運作方式是詢問某個點位在模型內部還是外部,而開放的網格會讓這個問題失去意義。這是列印失敗最常見的單一原因,而體素重新網格化能把雕刻重建成連續的殼,一個步驟就解決。
第二是細節尺度。最終尺寸下小於約 0.4 mm 的精細部分,無論螢幕上看起來多好,FDM 列印機都無法解析,所以毛孔與細小刮痕除非用樹脂列印,否則都是白費力氣——這正是桌上型微型人偶都用樹脂列印的原因。請以實際會被看到的尺寸來雕刻細節。
第三是脆弱度。細長的突出物——劍刃、鬍鬚、伸出的手指、天線——即使成功列印出來,也會在你手裡折斷。如果某個部位在螢幕上看起來很纖細,用塑膠做就太脆弱,所以匯出前請先加粗,不管在算圖裡看起來多不協調。懸空與底切需要支撐材料,否則列印到一半會失敗。
接下來的流程很簡短。先雕出形體與細節,過程中完全不必理會列印準備——那是收尾步驟,不是雕刻時要受限的條件。接著開啟 3D 列印面板:設定真實尺寸、執行檢查,在找到問題的地方封閉破洞或重新網格化成水密,用厚度圖找出薄於約 2 mm 的部分並加厚,要用樹脂列印就掏空,最後匯出 STL 或 3MF。雕刻、檢查、掏空與減面都是免費的;付費方案涵蓋的是下載檔案,因此你可以先把模型做到可列印,再決定要不要付費。
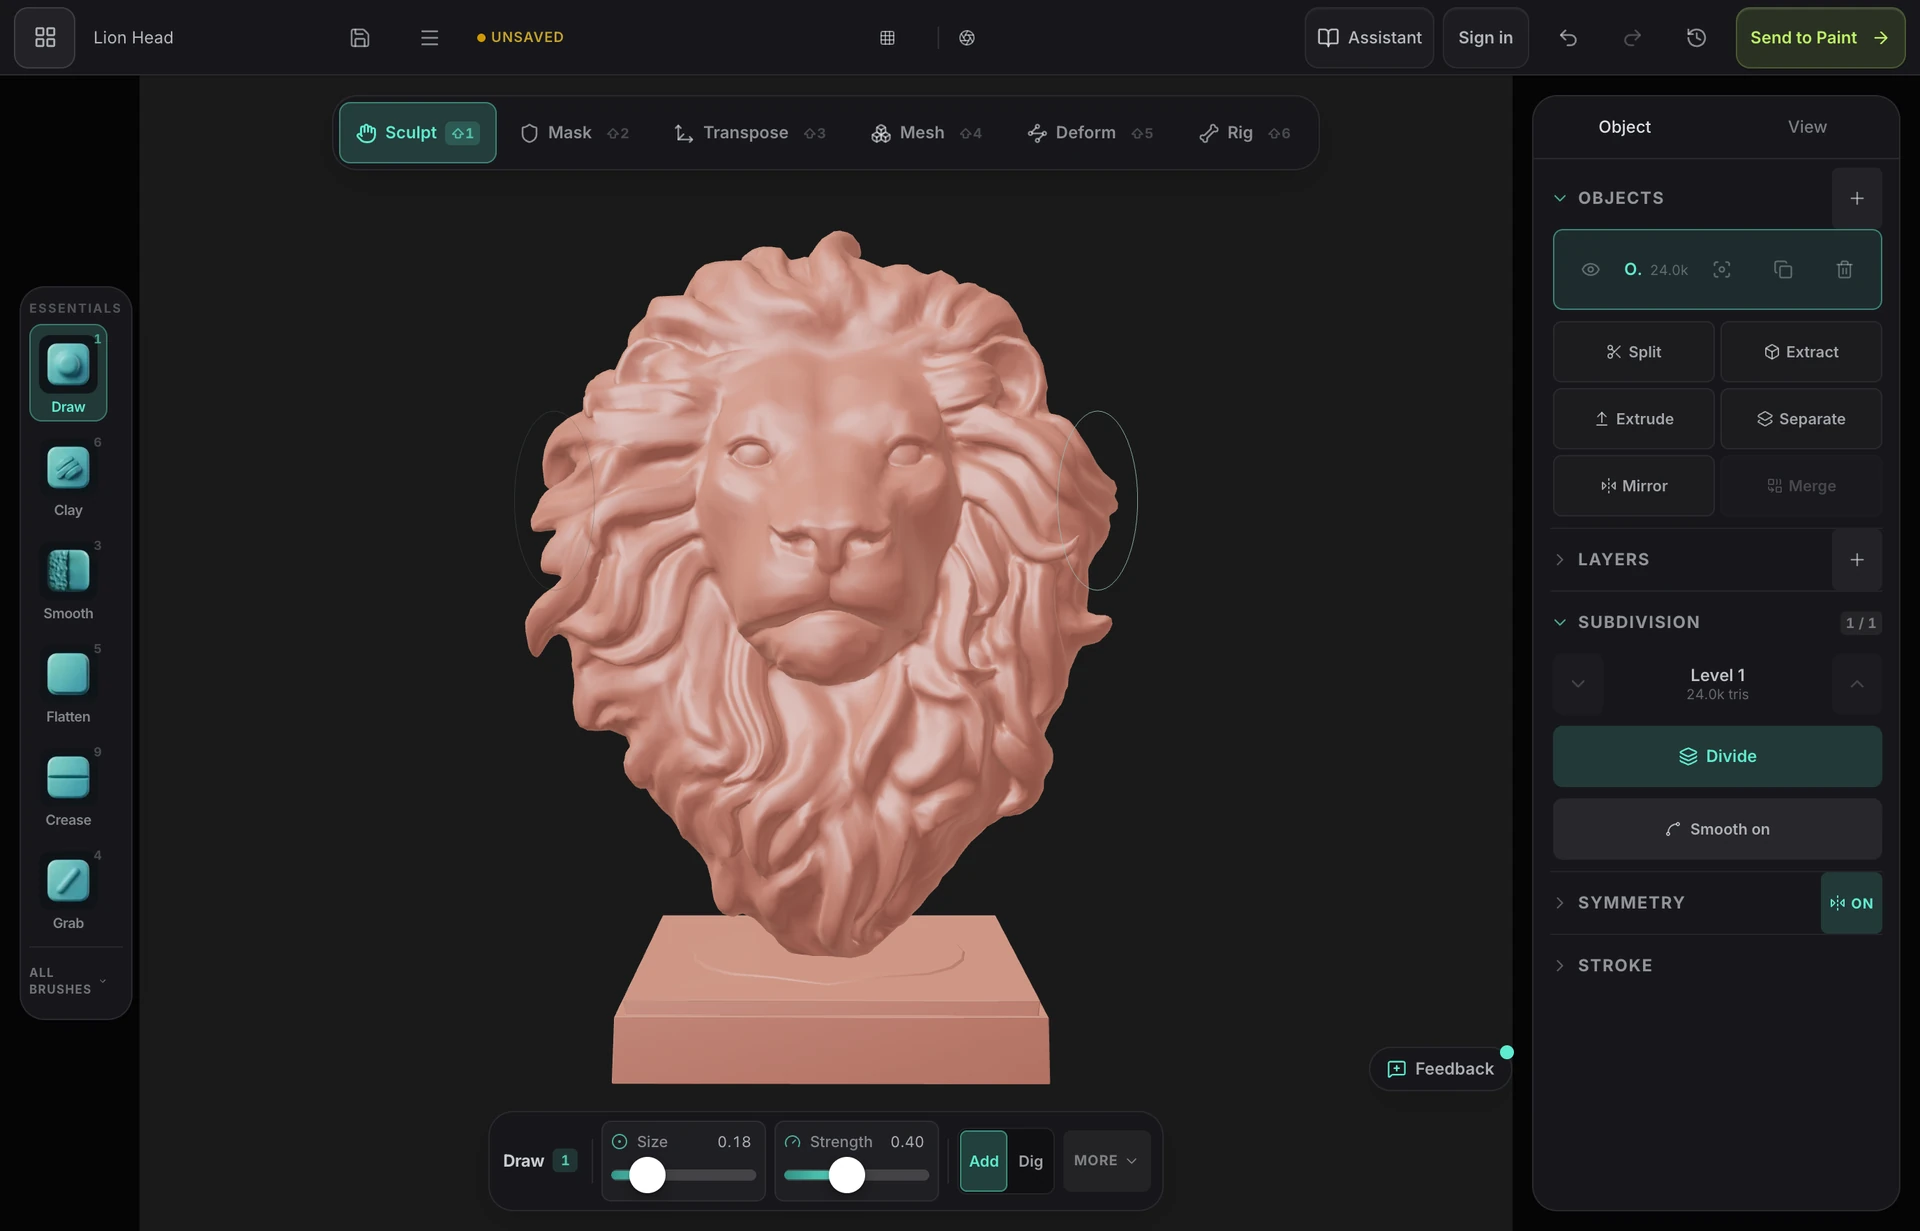
對於有機題材——微型人偶、半身像、生物、地形——雕刻工具勝過 CAD,因為你是憑眼睛而非量測來判斷形狀。Blender 與 ZBrush 是成熟的桌面選項。Mold 在瀏覽器中執行、免安裝,以壓感筆刷雕刻,檢查並掏空網格以便列印,並匯出 STL 或 3MF。若是有實際公差的機械零件,請改用參數式 CAD 工具——那不是雕刻的用途。
先執行列印檢查:它會計算破洞、非流形邊與內外顛倒的殼,「封閉破洞」一鍵就能修好簡單的縫隙。對於糾纏的情況,體素重新網格化會捨棄現有拓撲,把表面重建成單一封閉的殼——正是切片軟體需要的流形幾何。請在形體完成後再做,因為重新網格化也會重設你的細分層級。
經驗法則是:在 FDM 列印機上,最終尺寸下不要有小於約 2 mm 的部分,而小於約 0.4 mm 的細節完全無法解析。樹脂列印機能保留更精細的細節,這也是微型人偶都用樹脂列印的原因。如果某個部位在螢幕上看起來很脆弱,它在你手裡就會斷——匯出前請先加粗。
可以。Mold 以公釐、Z 軸向上匯出 STL 與 3MF,另外也有 OBJ、GLB 和 FBX。STL 會把所有可見物件融合成單一實體,這正是切片軟體預期的——隱藏某個物件,就是把它排除在匯出之外的方法。匯出屬於付費方案;雕刻、檢查、掏空與減面都是免費的。
可能是,但視覺上很少有影響。切片軟體處理數百萬三角面的網格會嚴重變慢,而列印本身能解析的細節遠少於此。匯出前先減面——它會保留輪廓,並在曲率高的地方維持密度,而這正是列印機能重現的全部。
可以。以公釐設定壁厚,選擇不加排料孔、一個或兩個,並設定其直徑,再掏空所選物件——Mold 會回報節省的體積。事後再執行壁厚圖,確認沒有任何地方薄到你的列印機撐不住。