Sculpture pour l'impression 3D

Sculptez quelque chose pour l'impression.

Un modèle imprimable a des exigences qu'un rendu n'a jamais : une surface fermée et étanche, sans lacunes, rien de trop fin pour survivre à la construction. Sculptez la forme avec des brosses sensibles à la pression, donnez-lui sa taille réelle, lancez une vérification d'impression qui trouve et corrige les problèmes, creusez-le s'il est destiné à la résine, et exportez le STL ou 3MF que votre slicer attend — dans un onglet de navigateur.

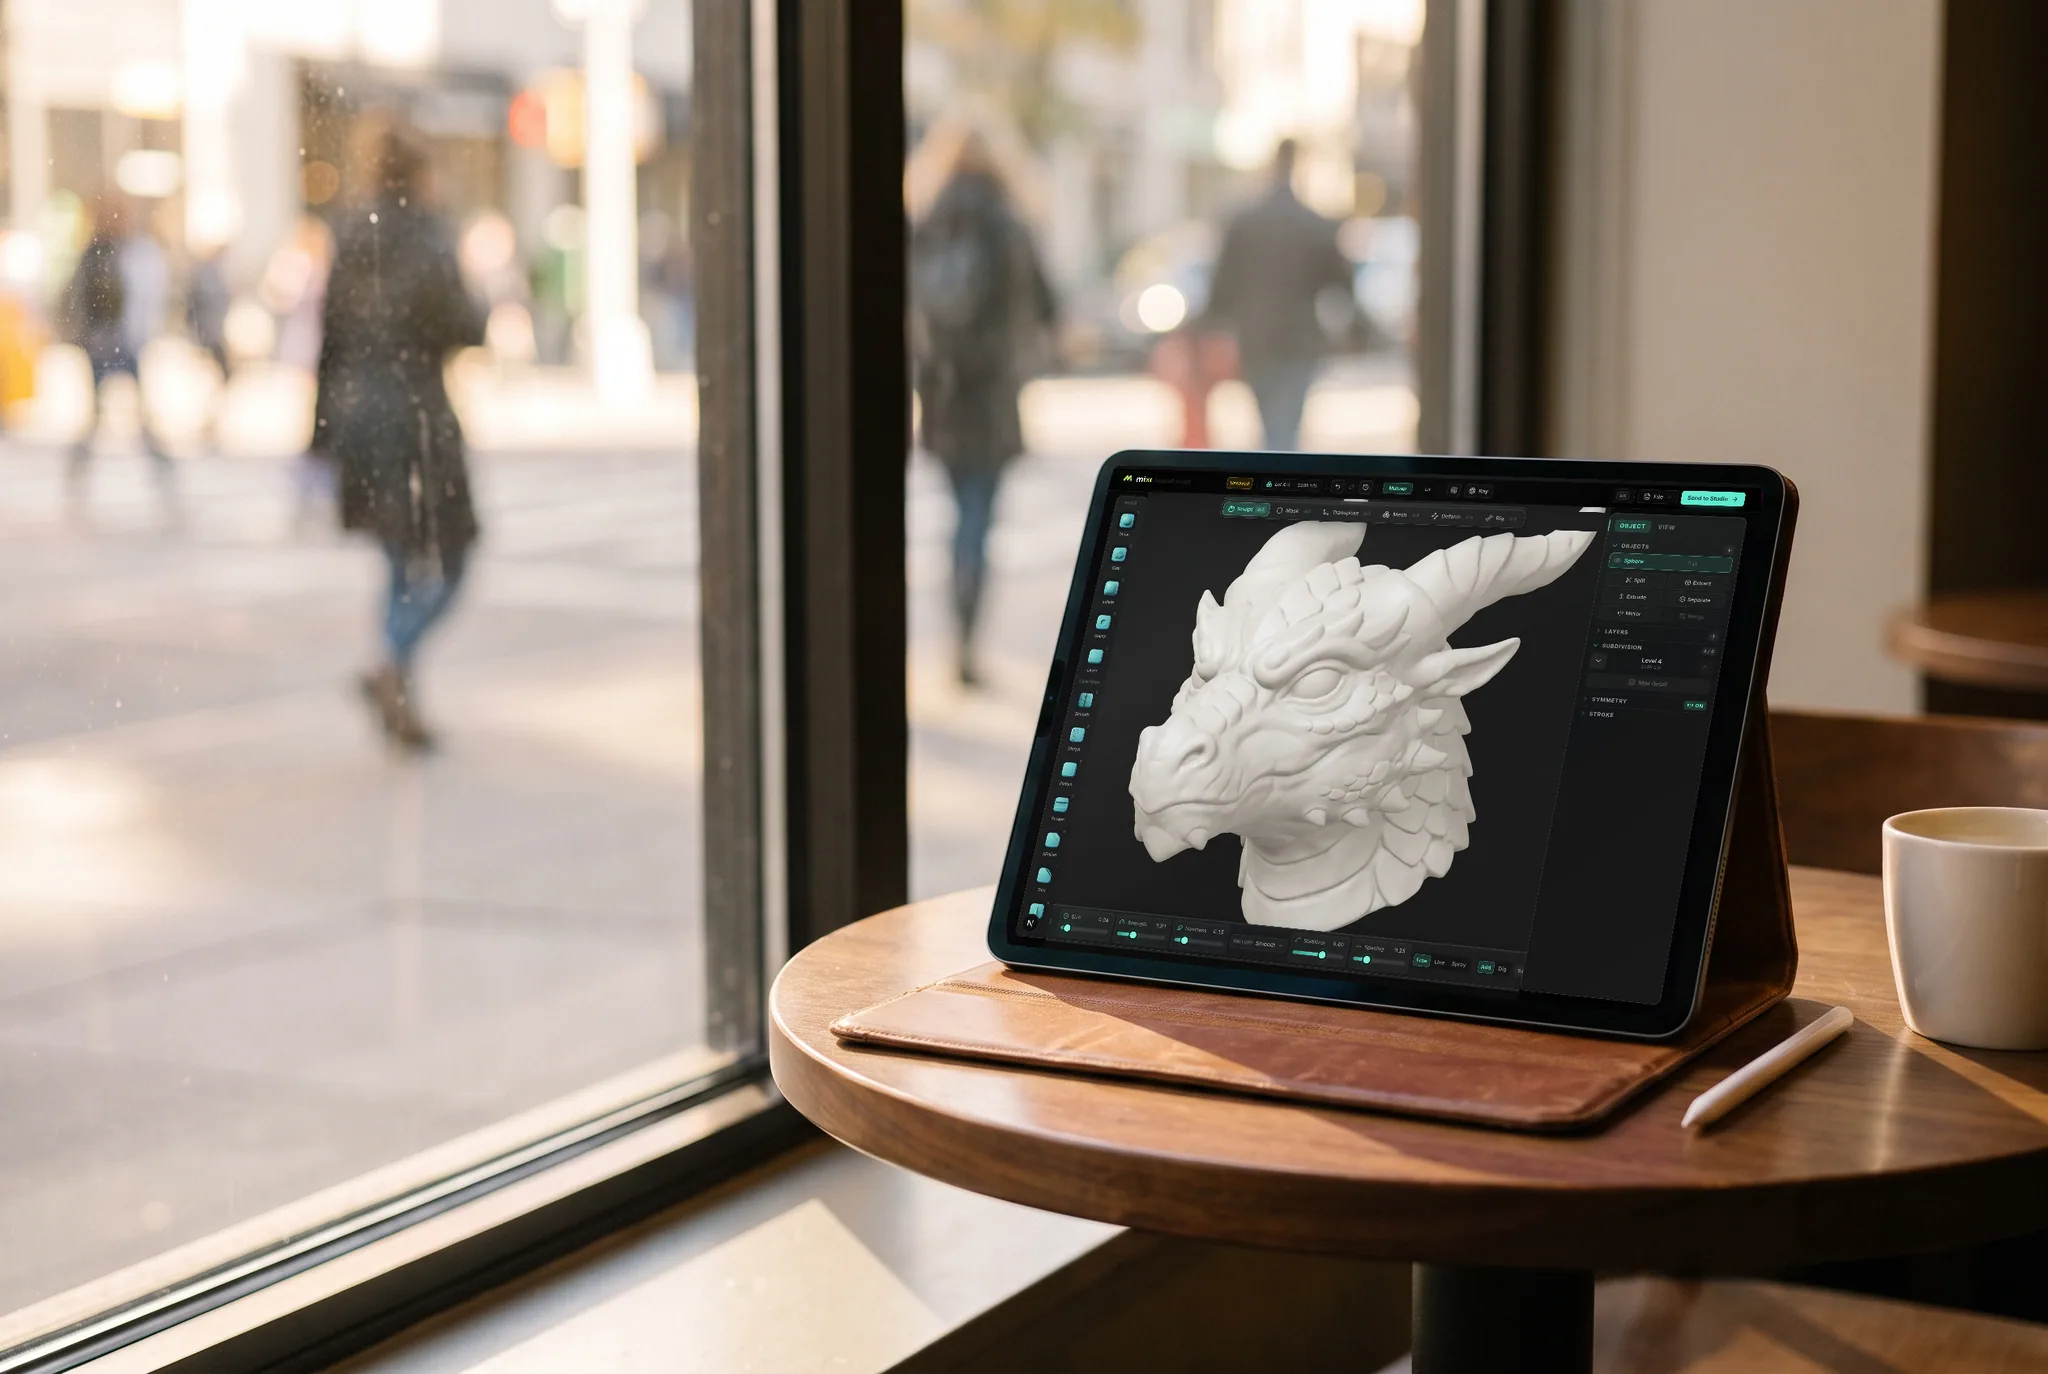
mixos Mold open on an iPad showing a horned dragon head sculpted in pale digital clay, propped in a stand on a cafe table beside a coffee, a sunlit street blurred behind.

Une vérification d'impression avant l'exportation

Mold vérifie chaque objet pour les trous, les arêtes non-manifold, les faces inversées, les coques inversées, les auto-intersections et les parois plus minces que votre minimum, affiche l'épaisseur des parois sous forme de carte thermique, et ferme les trous ou remeshe de manière étanche en un clic.

Formes organiques, sculptées et non modélisées

Miniatures, bustes, créatures, terrains et ornements sont précisément ce pour quoi la CAO est inadaptée. Modelez la forme à l'œil avec des brosses de type clay, crease, pinch et trim, au lieu de lutter avec un modeleur paramétrique.

Creusez-le, avec des trous de drainage

Définissez une épaisseur de paroi, ajoutez un ou deux trous de drainage, et creusez l'objet sélectionné. Mold indique le volume économisé — ainsi, un buste en résine solide ne coûte plus l'équivalent d'un buste solide en résine.

STL et 3MF, en millimètres

Donnez au modèle sa taille réelle en millimètres, centimètres ou pouces, puis exportez au format STL ou 3MF en millimètres avec l'axe Z vers le haut, comme les slicers s'y attendent. OBJ et GLB gardent vos objets séparés et nommés si le modèle doit d'abord aller ailleurs.

Pourquoi Mixos

Ce qui rend une sculpture imprimable

Trois choses, et elles sont faciles à satisfaire si vous les connaissez à l'avance, et pénibles à adapter après coup si ce n'est pas le cas. La première est que le mesh doit être étanche — une surface fermée sans trous, sans interstices et sans faces qui se traversent. Un slicer fonctionne en demandant si un point donné est à l'intérieur ou à l'extérieur du modèle, et un mesh ouvert rend cette question dénuée de sens. C'est la cause la plus fréquente d'échec d'impression, et un remesh voxel la résout en une seule opération en reconstruisant la sculpture comme une coque continue.

La deuxième est l'échelle des détails. Un travail fin en dessous d'environ 0,4 mm à la taille finale ne se résoudra pas sur une imprimante à filament, aussi bon soit-il à l'écran. Les pores et les fines rayures sont donc un effort perdu, à moins que vous n'imprimiez en résine — ce qui explique précisément pourquoi les miniatures de table sont imprimées en résine. Sculptez les détails à la taille à laquelle ils seront réellement vus.

La troisième est la fragilité. Les projections fines — une lame d'épée, une moustache, un doigt tendu, une antenne — se casseront dans votre main même si elles s'impriment avec succès. Si quelque chose semble délicat à l'écran, c'est trop délicat en plastique, alors épaississez-le avant l'exportation, même si cela semble incorrect dans le rendu. Les surplombs et les contre-dépouilles nécessitent un matériau de support, sinon ils échoueront en cours d'impression.

Le processus est court. Sculptez d'abord la forme et les détails, en ignorant totalement la préparation à l'impression — c'est une étape de finition, pas une contrainte. Ouvrez ensuite le panneau d'impression 3D : définissez la taille réelle, lancez la vérification, fermez les trous ou remeshez en étanche là où des problèmes sont détectés, utilisez la carte d'épaisseur pour trouver tout ce qui est plus fin qu'environ 2 mm et renforcez-le, creusez-le s'il est destiné à la résine, et exportez en STL ou 3MF. Le sculpting, la vérification, le creusement et la décimation sont gratuits ; le téléchargement du fichier est couvert par un abonnement payant, vous pouvez donc préparer un modèle pour l'impression avant de décider.
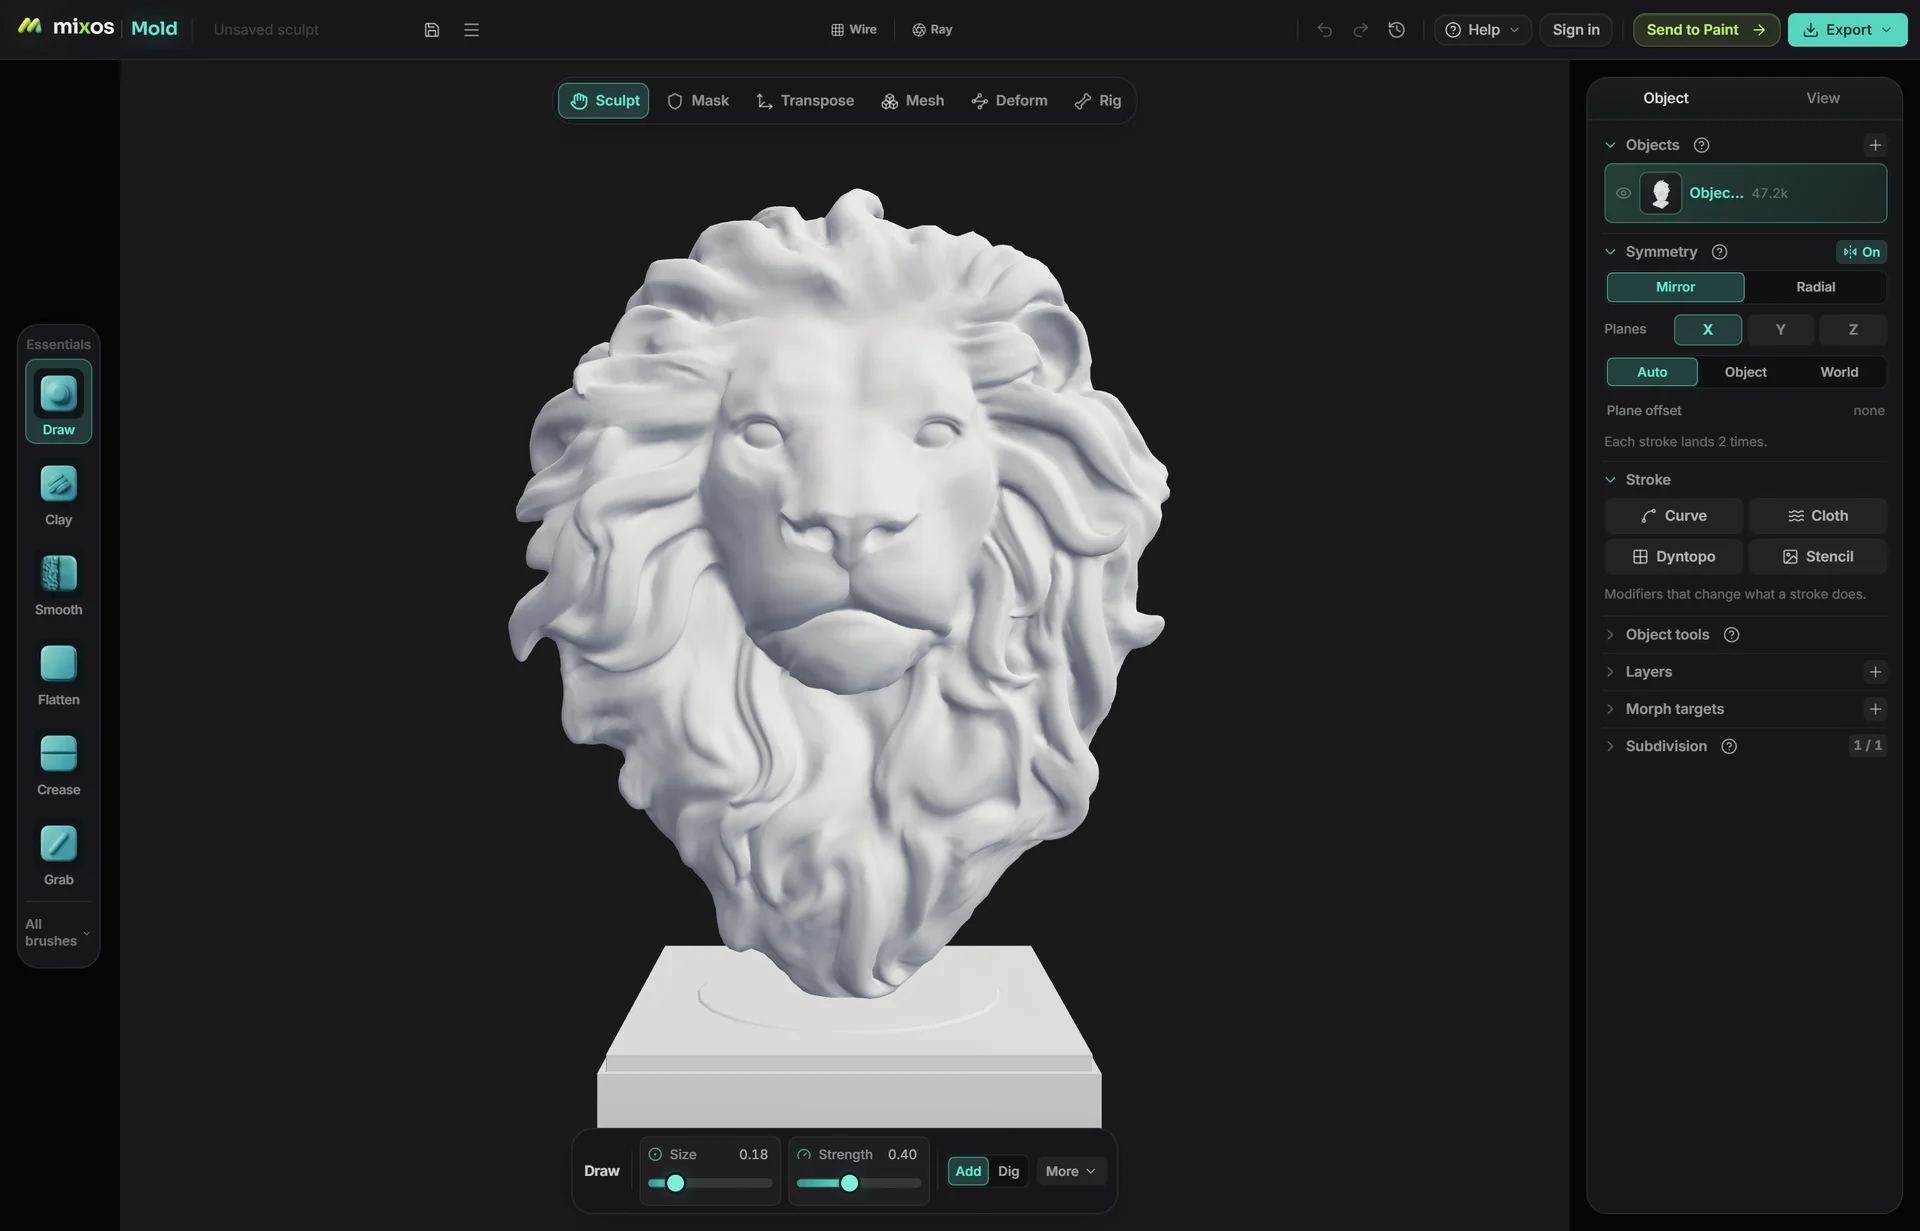
Ce qui rend une sculpture imprimable

Questions fréquemment posées

Quel logiciel dois-je utiliser pour sculpter des modèles pour l'impression 3D ?

Pour les sujets organiques — miniatures, bustes, créatures, terrains — un outil de sculpting est supérieur au CAD, car vous jugez la forme à l'œil plutôt que par des mesures. Blender et ZBrush sont les options de bureau établies. Mold fonctionne dans un navigateur sans installation, sculpte avec des brosses sensibles à la pression, vérifie et creuse le mesh pour l'impression, et exporte en STL ou 3MF. Pour les pièces mécaniques avec des tolérances précises, utilisez plutôt un outil CAD paramétrique — ce n'est pas l'objectif du sculpting.

Comment rendre une sculpture étanche ?

Lancez d'abord la vérification d'impression : elle compte les trous, les arêtes non-manifold et les faces inversées, et « Close holes » répare les lacunes simples en un clic. Pour tout ce qui est emmêlé, un remesh voxelisé supprime la topologie existante et reconstruit la surface en une seule coque fermée — exactement la géométrie manifold dont un slicer a besoin. Faites cela une fois la forme terminée, car un remesh réinitialise également vos niveaux de subdivision.

Quelle épaisseur les pièces doivent-elles avoir pour être imprimées ?

En règle générale, rien en dessous d'environ 2 mm à l'échelle finale sur une imprimante à filament, et les détails inférieurs à environ 0,4 mm ne se résoudront pas du tout. Les imprimantes à résine retiennent des détails bien plus fins, c'est pourquoi les miniatures y sont imprimées. Si une pièce semble fragile à l'écran, elle se cassera dans votre main — épaississez-la avant l'exportation.

Puis-je exporter du STL depuis un outil de sculpture basé sur navigateur ?

Oui. Mold exporte en STL et 3MF en millimètres avec l'axe Z vers le haut, ainsi qu'en OBJ, GLB et FBX. Le STL fusionne chaque objet visible en un seul solide, ce qu'un slicer attend — masquer un objet permet de l'exclure de l'exportation. L'exportation fait partie d'un abonnement payant ; le sculpting, la vérification, le creusement et la décimation sont gratuits.

Mon sculpt est-il trop high-poly pour être imprimé ?

Probablement, et cela importe rarement visuellement. Les slicers ralentissent considérablement sur les maillages de plusieurs millions de triangles, alors que l’impression elle-même résout beaucoup moins de détails. Décimez avant d’exporter — cela préserve la silhouette et maintient la densité là où la courbure est élevée, ce qui est de toute façon tout ce que l’imprimante peut reproduire.

Peut-il creuser un modèle pour l'impression résine ?

Oui. Définissez une épaisseur de paroi en millimètres, choisissez sans trou de drainage, un ou deux et leur diamètre, puis creusez l'objet sélectionné — Mold indique le volume économisé. Exécutez ensuite la carte d'épaisseur de paroi pour vous assurer que rien n'est plus fin que ce que votre imprimante peut supporter.

Mixos

Sculptez-le. Vérifiez-le. Imprimez-le.