Esculpido para impresión 3D

Esculpe algo aceptable para tu impresora.

Un modelo para imprimir tiene requisitos que un render nunca tiene: una superficie cerrada y estanca, sin huecos, nada demasiado fino para sobrevivir a la construcción. Esculpe la forma con pinceles de presión, dale su tamaño real, ejecuta una verificación de impresión que encuentre y corrija los problemas, vacíalo si es para resina, y exporta el STL o 3MF que tu slicer necesita —en una pestaña del navegador.

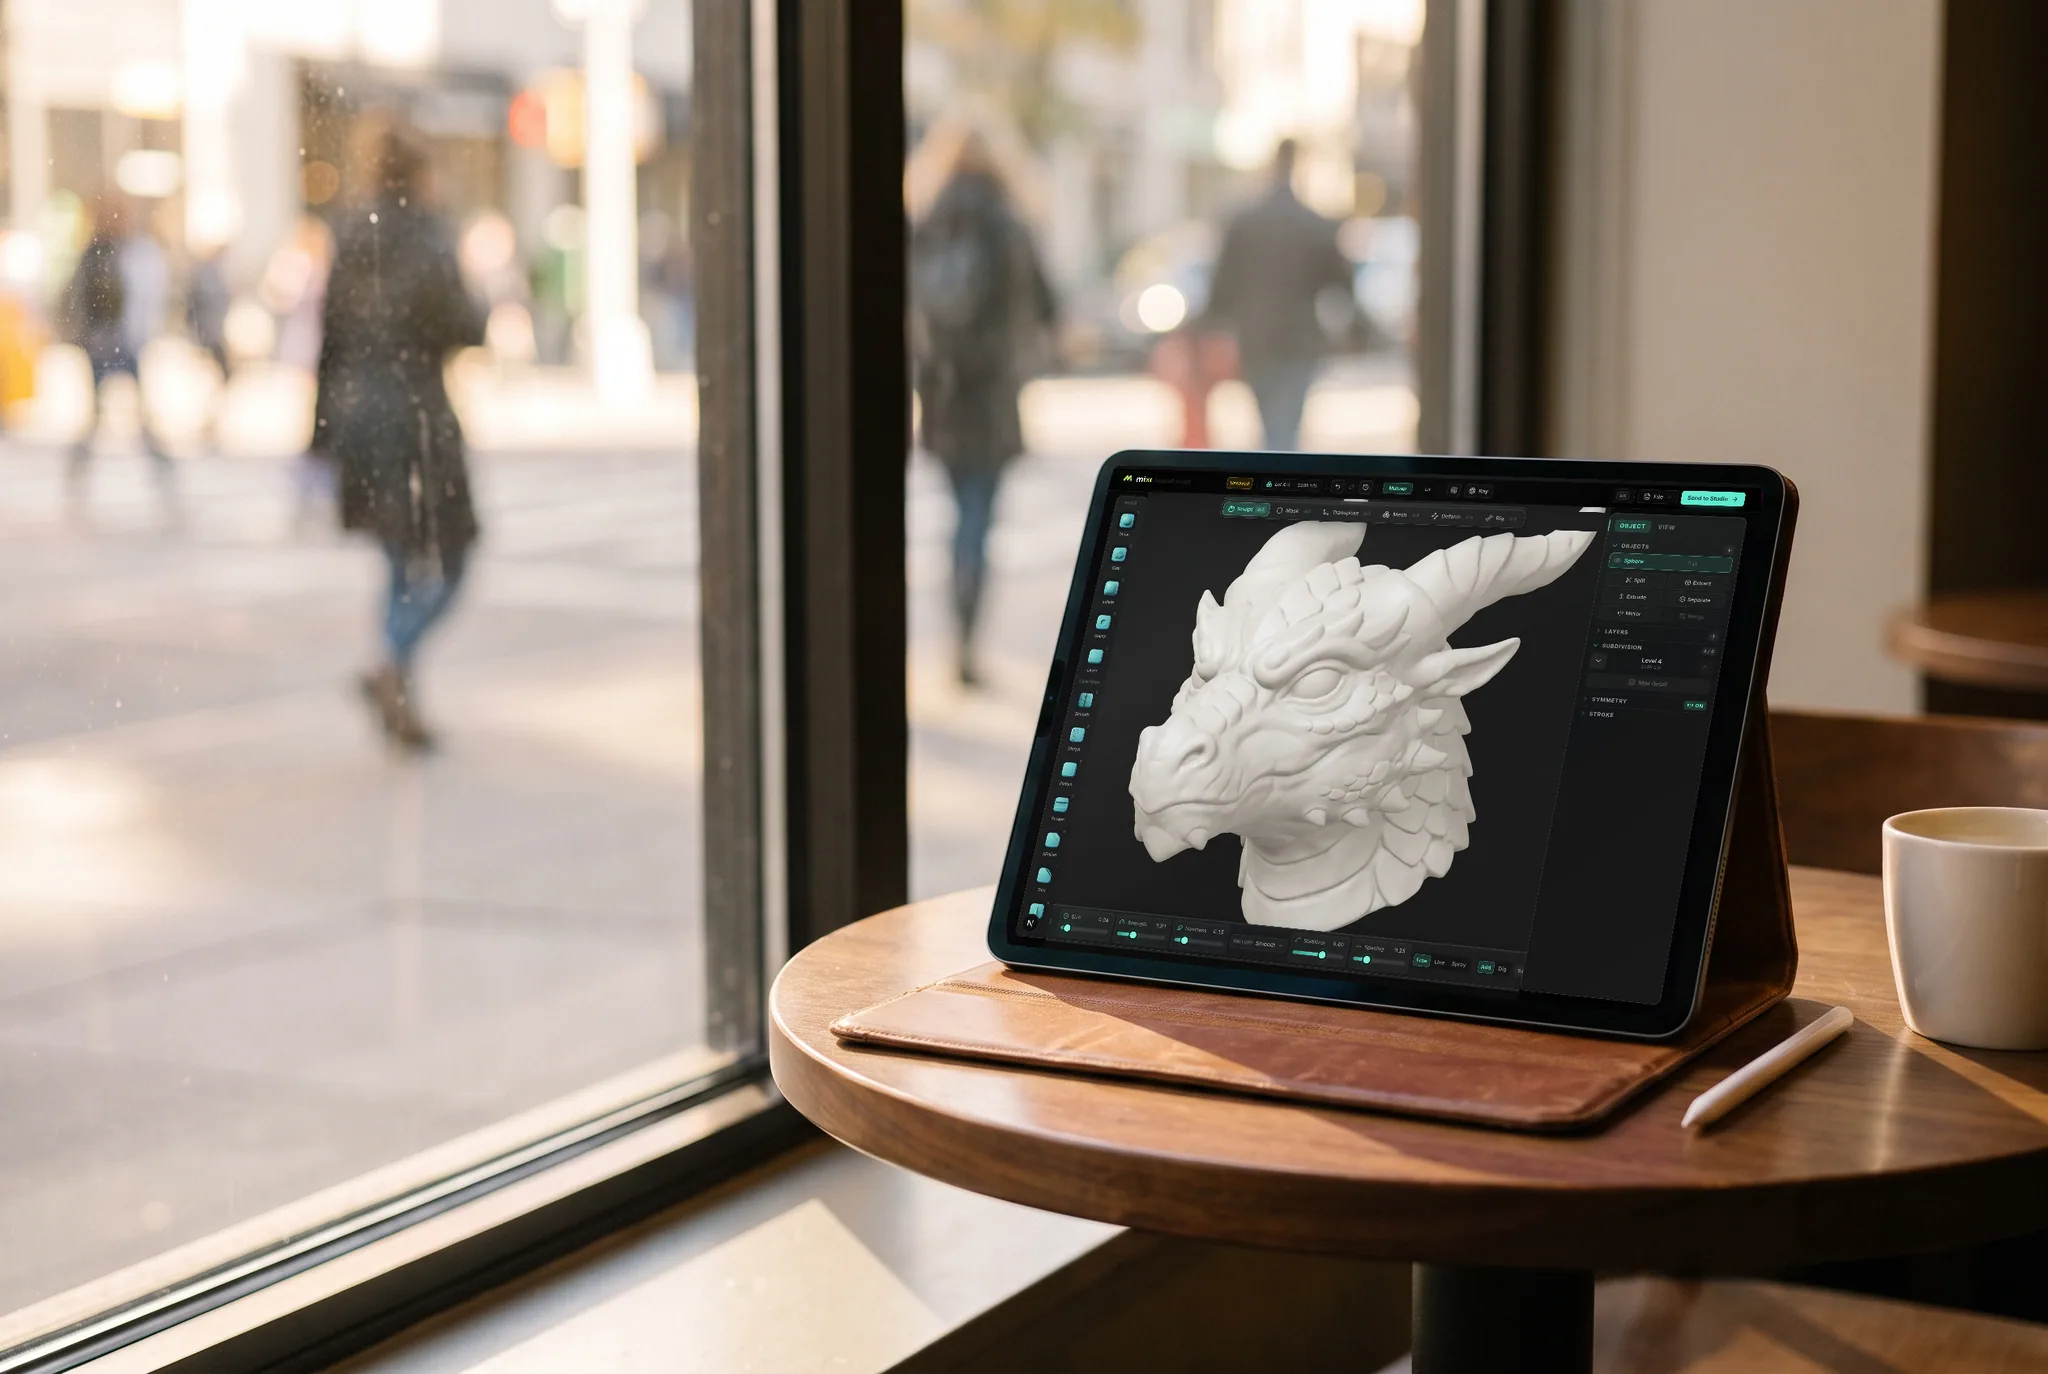
mixos Mold open on an iPad showing a horned dragon head sculpted in pale digital clay, propped in a stand on a cafe table beside a coffee, a sunlit street blurred behind.

Una verificación de impresión antes de exportar

Mold revisa cada objeto en busca de agujeros, bordes no-manifold, caras volteadas, cáscaras invertidas, autointersecciones y paredes más delgadas que tu mínimo, muestra el grosor de la pared como un mapa de calor y cierra agujeros o hace remesh estanco con un solo clic.

Formas orgánicas, esculpidas no modeladas

Miniaturas, bustos, criaturas, terrenos y ornamentos son exactamente para lo que el CAD no es bueno. Empuja, tira y esculpe la forma a ojo con pinceles de arcilla, pliegue, pellizco y recorte en lugar de luchar contra un modelador paramétrico.

Ahuecarlo, con orificios de drenaje

Establece un grosor de pared, añade uno o dos orificios de drenaje y ahueca el objeto seleccionado. Mold informa cuánto volumen se ahorró — así un busto de resina sólido deja de costar lo que un busto sólido de resina.

STL y 3MF, en milímetros

Dale al modelo su tamaño real en milímetros, centímetros o pulgadas, luego exporta STL o 3MF en milímetros con Z hacia arriba, como esperan los slicers. OBJ y GLB mantienen tus objetos separados y nombrados si el modelo se dirige primero a otro lugar.

Por qué Mixos

Qué hace que un esculpido sea imprimible

Hay tres cosas, y son fáciles de cumplir si las conoces de antemano, y dolorosas de adaptar si no. La primera es que la malla debe ser estanca — una superficie cerrada sin agujeros, sin huecos y sin caras que se atraviesen a sí mismas. Un slicer funciona preguntando si un punto dado está dentro o fuera del modelo, y una malla abierta hace que esa pregunta carezca de sentido. Esta es la causa más común de una impresión fallida, y un remesh de vóxeles lo resuelve en una sola operación reconstruyendo el esculpido como una cáscara continua.

La segunda es la escala del detalle. El trabajo fino por debajo de aproximadamente 0,4 mm en tamaño final no se resolverá en una impresora de filamento, por muy bien que se vea en pantalla, por lo que los poros y los arañazos finos son un esfuerzo desperdiciado a menos que imprimas en resina — que es exactamente la razón por la que las miniaturas de mesa se imprimen en resina. Esculpe el detalle al tamaño en que realmente se verá.

La tercera es la fragilidad. Las proyecciones finas — la hoja de una espada, un bigote, un dedo extendido, una antena — se romperán en tu mano incluso si se imprimen con éxito. Si algo parece delicado en pantalla, es demasiado delicado en plástico, así que engrosarlo antes de exportar, por muy mal que se vea en el render. Los voladizos y las socavaduras necesitan material de soporte o fallarán a mitad de la impresión.

El flujo de trabajo es sencillo. Esculpe primero la forma y el detalle e ignora por completo la preparación para la impresión mientras trabajas —es un paso final, no una limitación para el esculpido—. Luego, abre el panel de impresión 3D: establece el tamaño real, ejecuta la verificación, cierra agujeros o remalla para hacerla estanca donde encuentre problemas, usa el mapa de grosor para encontrar cualquier cosa más fina de unos 2 mm y refuérzala, vacíala si es para resina, y exporta en STL o 3MF. Esculpir, verificar, vaciar y diezmar son funciones gratuitas; la descarga del archivo es lo que cubre un plan de pago, para que puedas dejar un modelo listo para imprimir antes de decidirte.
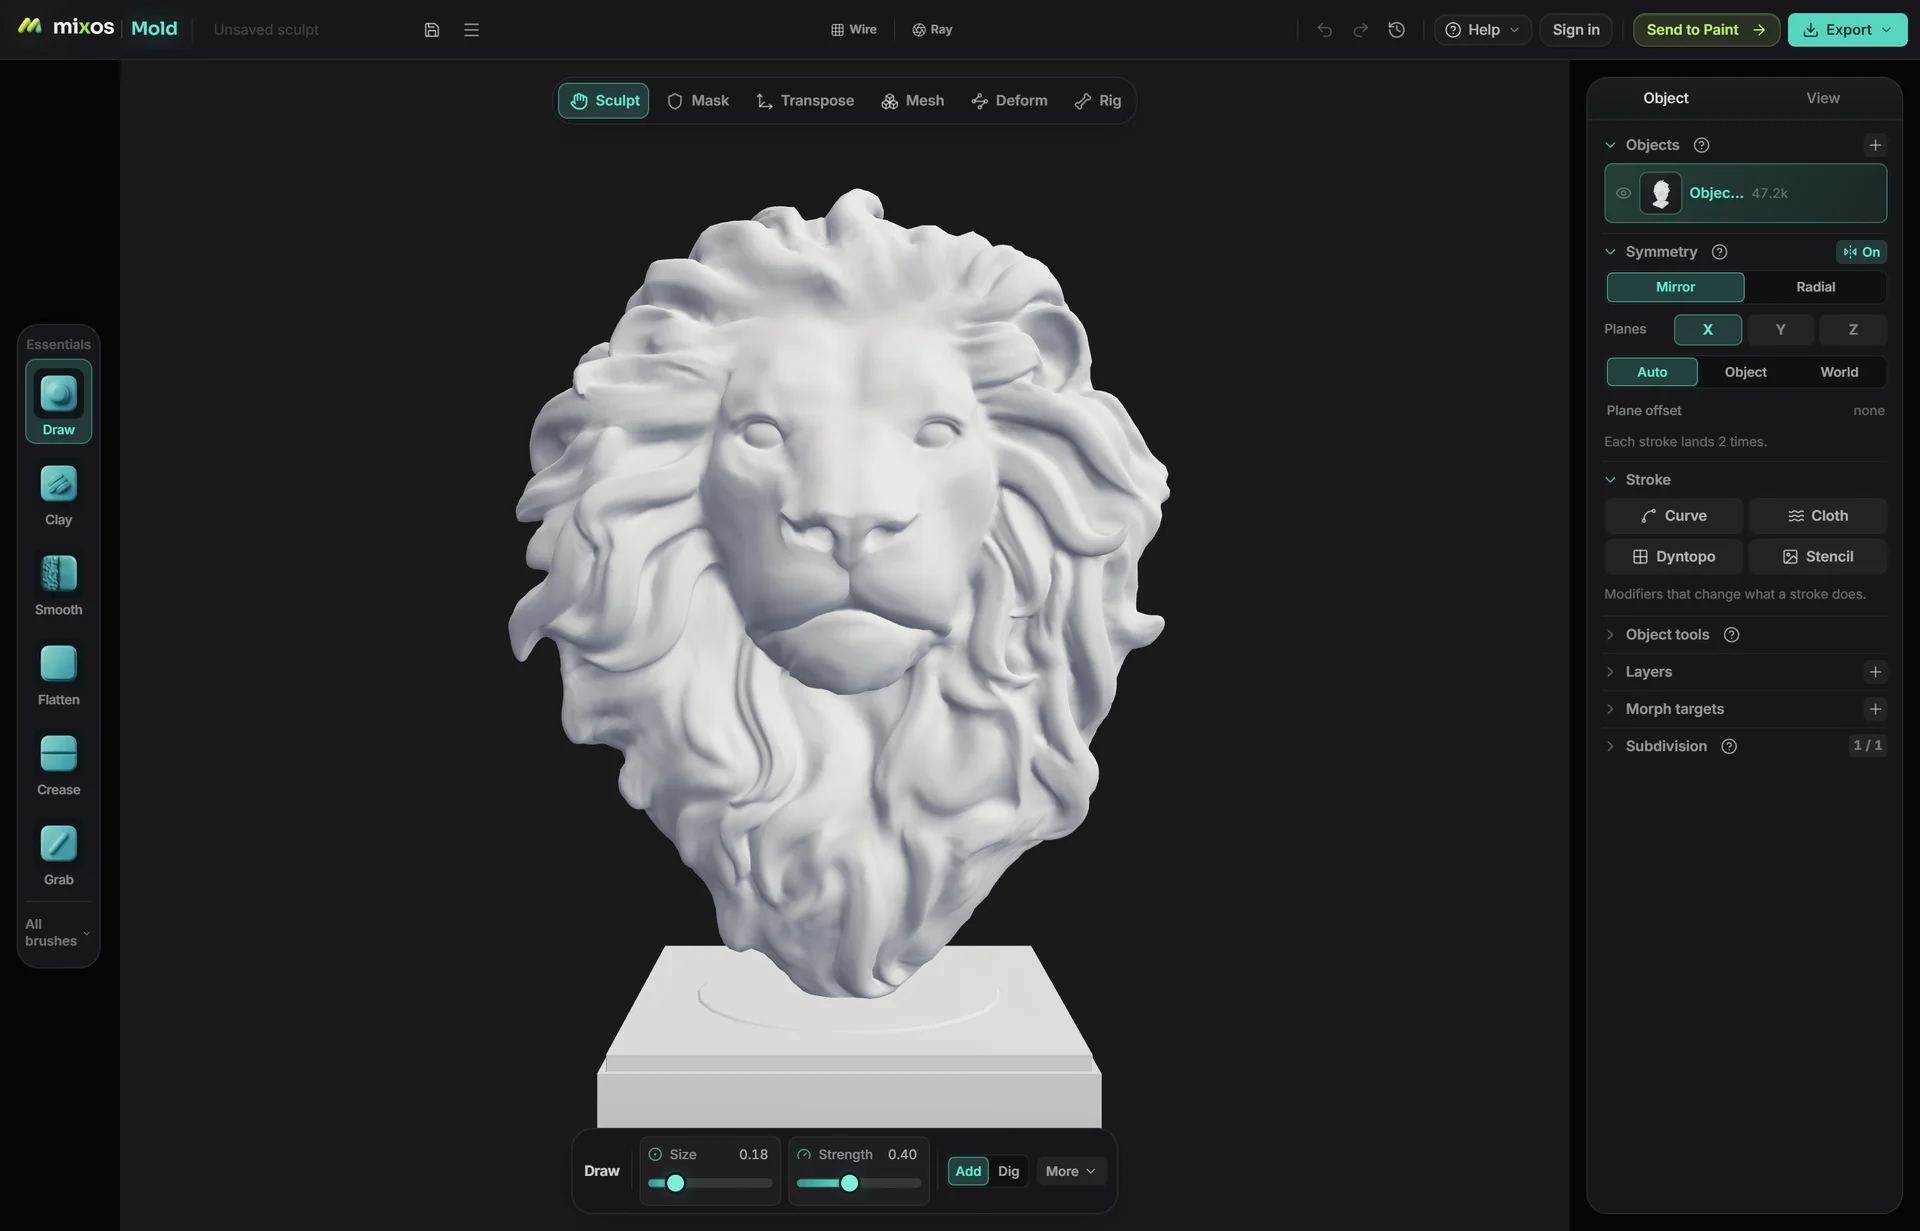
Qué hace que un esculpido sea imprimible

Preguntas frecuentes

¿Qué software debo usar para esculpir modelos para impresión 3D?

Para sujetos orgánicos —miniaturas, bustos, criaturas, terrenos—, una herramienta de esculpido supera al CAD, ya que juzgas la forma a ojo en lugar de por medidas. Blender y ZBrush son las opciones de escritorio consolidadas. Mold funciona en un navegador sin instalación, esculpe con pinceles de presión, verifica y vacía la malla para impresión, y exporta en STL o 3MF. Para piezas mecánicas con tolerancias reales, usa una herramienta CAD paramétrica; el esculpido no es para eso.

¿Cómo hago un esculpido estanco?

Ejecuta primero la verificación de impresión: cuenta agujeros, aristas no manifold y shells invertidos, y «Cerrar agujeros» corrige huecos simples con un solo clic. Para cualquier cosa enredada, un remesh de vóxeles descarta la topología existente y reconstruye la superficie como un único shell cerrado —exactamente la geometría manifold que un slicer necesita—. Hazlo después de terminar la forma, ya que un remesh también reinicia tus niveles de subdivisión.

¿Qué grosor deben tener las piezas para imprimir?

Como regla general, nada por debajo de unos 2 mm a escala final en una impresora de filamento, y el detalle por debajo de aproximadamente 0,4 mm no se resolverá en absoluto. Las impresoras de resina retienen mucho más detalle, por eso las miniaturas se imprimen en ellas. Si una pieza parece frágil en pantalla, se romperá en tu mano — engrosarla antes de exportar.

¿Puedo exportar STL desde una herramienta de esculpido basada en navegador?

Sí. Mold exporta STL y 3MF en milímetros con Z hacia arriba, además de OBJ, GLB y FBX. STL fusiona cada objeto visible en un solo sólido, que es lo que espera un slicer —ocultar un objeto es la forma de excluirlo de la exportación—. La exportación es parte de un plan de pago; esculpir, verificar, vaciar y diezmar son gratuitos.

¿Mi sculpt tiene demasiados polígonos para imprimir?

Probablemente, y rara vez importa visualmente. Los slicers se ralentizan mucho con mallas de millones de triángulos, mientras que la impresión en sí misma resuelve mucho menos detalle que eso. Decima antes de exportar —mantiene la silueta y la densidad donde la curvatura es alta, que es todo lo que la impresora puede reproducir de todos modos.

¿Puede vaciar un modelo para impresión de resina?

Sí. Establece un grosor de pared en milímetros, elige sin orificio de drenaje, uno o dos y su diámetro, y vacía el objeto seleccionado —Mold informa del volumen ahorrado—. Ejecuta el mapa de grosor de pared después para asegurarte de que nada quede más fino de lo que tu impresora puede soportar.

Mixos

Escúlpelo. Verifica. Imprime.